


Cat:CNC Roll Milling Machine
CNC Notching e Marking Machine
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli
Il taglio concorde offre la finitura superficiale più pulita e accurata nella fresatura CNC, ma solo quando la macchina e l'impostazione sono in grado di gestire le forze di taglio. Per i produttori di rulli e le officine di attrezzature pesanti, questa condizione è solitamente soddisfatta.
Questo articolo spiega cos'è il taglio concorde, come si confronta con il taglio convenzionale e quando scegliere ciascuna strategia nella produzione reale.
Nella fresatura concorde, la fresa ruota nella stessa direzione di avanzamento del pezzo. Il dente da taglio entra nel materiale a pieno spessore del truciolo e assottiglia il truciolo verso la fine dell'impegno. Nella fresatura convenzionale, il dente inizia con uno spessore del truciolo pari a zero, sfrega contro la superficie, quindi raggiunge lo spessore massimo alla fine.
Il taglio concorde è anche chiamato fresatura concorde; convenzionale si chiama fresatura. I nomi indicano se l'utensile si sta muovendo "verso il basso" con la rotazione o "su" contro di essa.
| Fattore | Taglio in salita | Taglio convenzionale |
|---|---|---|
| Rotazione dell'utensile e avanzamento | Stessa direzione | Direzione opposta |
| Spessore del truciolo | Più spesso all'ingresso, in diminuzione | Più sottile all'ingresso, in aumento |
| Azione di taglio | Taglio pulito, meno attrito | Sfregamento all'inizio, più attrito |
| Finitura superficiale | Meglio su configurazioni rigide | Può lasciare una superficie brunita o imbrattata |
| Tendenza della forza | Verso il basso (per fresatura periferica) | Verso l'alto (tende a sollevare il pezzo) |
| Usura degli utensili | Usura inferiore quando l'impostazione è rigida | Maggiore usura dei bordi per sfregamento |
| Rischio | La deflessione dell'utensile può causare la presa | Rischio di incrudimento del lavoro |
Lo spessore del truciolo è il motivo principale per cui le moderne officine CNC preferiscono il taglio concorde. Con un taglio convenzionale, l'inserto o la fresa iniziano con un carico di truciolo pari a zero, il che significa che il tagliente spinge anziché cesoiare. Ciò crea attrito, calore e incrudimento su molti acciai. Quando lo strumento morde più in profondità, colpisce lo strato indurito e si consuma più velocemente.
Il taglio concorde inizia con un carico massimo di trucioli. Il bordo taglia via immediatamente il materiale, riducendo l'accumulo di calore e lasciando una superficie più liscia. La forza di taglio tende inoltre a spingere il pezzo verso il tavolo, mantenendolo stabile.
Questa stabilità è importante quando si fresano pezzi cilindrici lunghi come i rulli. Una forza di taglio verso il basso aiuta a mantenere il rullo contro il blocco a V o la lunetta. Questo è uno dei motivi per cui i produttori di fresatrici a rulli CNC per carichi pesanti programmano le passate in salita come strategia di finitura predefinita.
Il taglio concorde presenta uno svantaggio ben noto: se la macchina ha gioco o rigidità insufficiente, la taglierina può afferrare il pezzo e tirarsi in avanti. Ciò potrebbe far oscillare il tavolo, rompere uno strumento o lasciare una finitura ondulata. Ecco perché le macchine più vecchie con viti di comando e senza compensazione del gioco venivano tradizionalmente utilizzate in modalità convenzionale.
Su una macchina CNC con viti a ricircolo di sfere, guide precaricate e corretta regolazione del servo, il gioco è minimo. Il taglio in salita diventa non solo sicuro ma preferibile. Per le operazioni di fresatura pesanti, i requisiti sono un mandrino solido e una configurazione stabile del portapezzo. Le macchine per la rettifica e la scanalatura dei rulli sono costruite secondo questo standard.
Le vibrazioni sono un'altra considerazione. Il taglio concorde tende a generare meno vibrazioni rispetto al taglio convenzionale, soprattutto quando l'utensile si innesta ad un angolo costante. Ma se l'utensile inizia a vibrare, possono formarsi segni di battitura. Questo è discusso più dettagliatamente in un articolo correlato su gestione delle vibrazioni nelle rettificatrici a rulli CNC .
La scanalatura per rulli richiede il taglio di modelli precisi su rulli di acciaio temprato o ghisa. Sia le passate di sgrossatura che quelle di finitura devono mantenere tolleranze strette sulla larghezza, profondità e posizione della scanalatura. Il taglio concorde aiuta in diversi modi: produce un taglio più pulito, riduce la formazione di bave e prolunga la durata degli utensili di forma e degli inserti in metallo duro rivestito.
Nella produzione, una pratica comune è quella di utilizzare il taglio convenzionale per la prima passata di sgrossatura quando sono presenti scaglie o superfici irregolari, quindi passare al taglio ascendente per la finitura. Il motivo è semplice: una pelle ruvida può scheggiare un tagliente in metallo duro se il primo impegno è troppo aggressivo. Una volta che la superficie è pulita, il taglio concorde fornisce la precisione necessaria per il contorno finale.
Per le superfici dei rulli, la differenza nella finitura superficiale può essere misurata in valori Ra o Rz. Nella nostra esperienza, il passaggio da una passata di finitura convenzionale a quella concorde può migliorare la ruvidità della superficie con un margine misurabile quando il percorso utensile è regolato correttamente. La riduzione dello sfregamento riduce anche la possibilità di sbavature, che è fondamentale per i rulli che textureranno lamiere o motivi in rilievo.
Passare dal taglio convenzionale a quello ascendente non è solo un cambio di direzione. È necessario regolare diversi parametri:
Per materiali in rotoli come acciaio per utensili D2 o ghisa fredda, un punto di partenza è una leggera profondità di taglio radiale (0,5-1,0 mm) in modalità salita e un avanzamento di circa 0,1-0,2 mm per dente, quindi perfezionare in base alla finitura risultante.
In una tipica officina di riparazione dei rulli, il processo inizia con la fresatura convenzionale per rimuovere lo strato danneggiato. L'operatore passa quindi al taglio ascendente per la passata finale che definisce il profilo della scanalatura. Poiché il taglio ascendente lascia una superficie più pulita, il rullo arriva alla smerigliatrice con meno materiale rimosso, riducendo il tempo di ciclo totale.
 Fresatrice automatica a rulli CNC con controllo Siemens a sei assi Progettata per la riparazione di precisione dei rulli, questa macchina è dotata di un basamento integrale rigido e guide temprate per supportare la fresatura concorde di profili di scanalature. Il controllo Siemens a sei assi e il mandrino a coppia elevata garantiscono un taglio accurato dei contorni su rulli temprati, riducendo i tempi di rettifica. Visualizza il prodotto →
Un'altra applicazione comune è il taglio di nervature filiformi su rulli scanalati. La fresatura concorde produce un bordo più affilato sulla cresta della nervatura, che influisce sulla qualità del prodotto finale nella laminazione di barre e fili. Ecco perché le fresatrici CNC per carichi pesanti sono programmate con una strategia di salita controllata per questi contorni.
Non tutte le fresatrici eseguono bene il taglio concorde. La macchina deve avere un telaio rigido, un sistema di avanzamento senza gioco e un mandrino in grado di mantenere la coppia a velocità moderate. Per la fresatura a rulli, ciò di solito significa una macchina con una struttura a scatola pesante o una guida rinforzata, non un mulino leggero.
 Fresatrice verticale CNC XKV1800 con struttura rinforzata per carichi pesanti Costruita per una fresatura in salita stabile, questa fresa verticale offre una fusoliera temprata e viti a ricircolo di sfere senza gioco. L'ampia corsa di lavoro e la capacità della tavola di 2.000 kg sono in grado di accogliere getti pesanti e parti in acciaio, fornendo la rigidità necessaria per tagli lisci su superfici dure. Visualizza il prodotto →
Le fresatrici CNC rinforzate sono progettate pensando a questo. Forniscono la rigidità necessaria per assorbire lo shock del contatto iniziale del truciolo e mantenere la precisione nelle passate lunghe su superfici dei rulli temprate.
Il taglio in salita non è una tecnica unica; è una decisione che prendi per ogni passaggio. Utilizzare il taglio convenzionale per superare condizioni difficili, squamose o instabili. Utilizzare il taglio concorde per le passate di finitura in cui la qualità della superficie e la durata dell'utensile sono più importanti. Sulle moderne apparecchiature di fresatura a rulli CNC, il taglio in salita dovrebbe far parte della strategia di finitura predefinita.
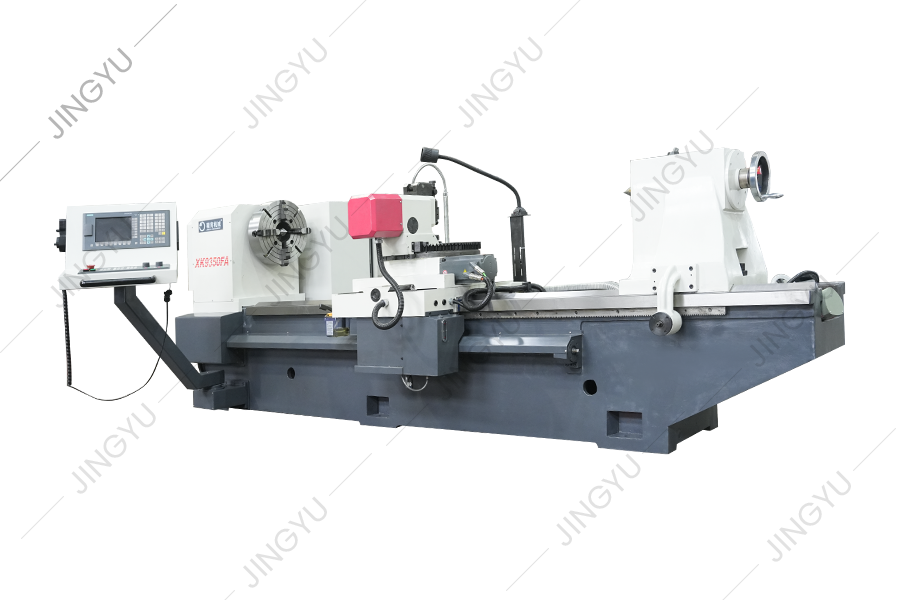
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli
Questa serie di macchine utensili può tagliare automaticamente scanalature a mezzaluna con diverse direzioni di rotazione e qualsiasi angolo di eli...
Vedi i dettagli
In considerazione dei problemi della trasformazione del rotolo in acciaio ad alta velocità, la macchina per la macinazione a rulli CNC XK8450 è un ...
Vedi i dettagli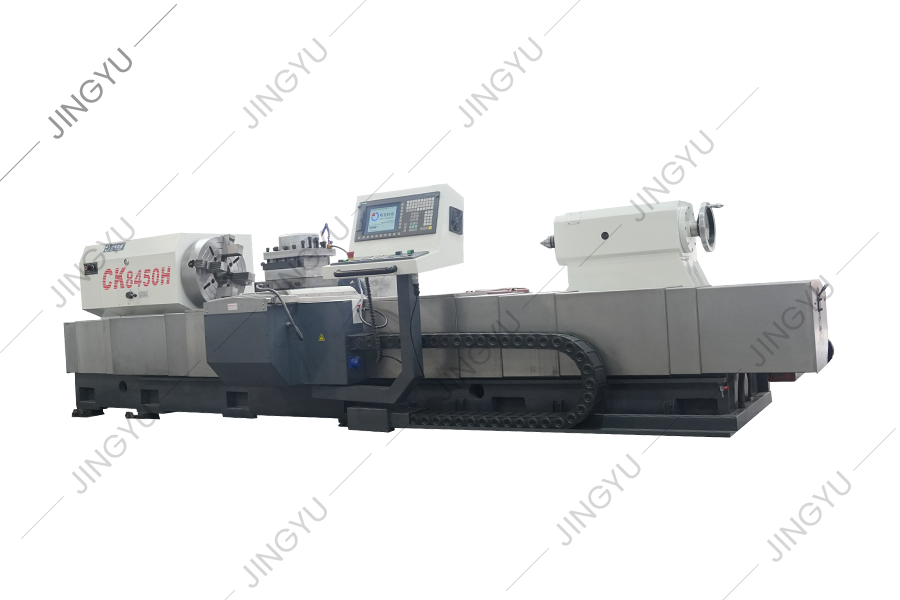
Questa serie di macchine utensili viene utilizzata principalmente per passare ed elaborare i rotoli. Può anche girare il cerchio esterno e il collo...
Vedi i dettagli
Il letto del tornio CK8465H CNC adotta una struttura di guida di rotazione lineare da 2 3 pesanti, cioè due binari di guida rettangolare disposti o...
Vedi i dettagli
Serie CK84 CNC Roll Lathe adotta il sistema CNC Siemens 828D ed è guidato da un servomotore. Durante la progettazione di questa macchina utensile, ...
Vedi i dettagli
Al momento, l'incisione del rotolo di pattern in patria e all'estero adotta generalmente il metodo di elettrolisi, la normale fresatura o...
Vedi i dettagli
Questa macchina utensile è un nuovo tipo di macchina utensile per scanalature a rotolo CNC sviluppato in base alle serie di macelling a rulli CNC d...
Vedi i dettagli
Questa macchina viene utilizzata principalmente per macinare e riparare il taglierina della costola a croce filettata, il che può facilmente ripara...
Vedi i dettagli
Questa serie fornisce principalmente parti di industria comune per torni a rulli CNC, come lame CBN, pale PCD, mandrini, viti, ecc.
Vedi i dettagliNo.3, Xinghe Road, Zhaxi Industrial Park, distretto di Chongchuan, Nantong, provincia di Jiangsu, 226003, P.R.China
info@rolllathe.com jenniferigao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Tutti i diritti riservati

