


Cat:CNC Roll Milling Machine
Macine ad anello rullo CNC
Abbiamo accumulato una ricca esperienza nell'elaborazione e nell'uso di rotoli di tornante e abbiamo condotto analisi approfondite e rice...
Vedi i dettagli
Un rotolo di lavoro da nove tonnellate si trova tra i centri e il foglio di lavoro richiede di ritagliare una sede per chiavetta usurata più quattro fori maschiati sulla faccia terminale. Su un tornio con solo utensileria statica, quel rullo deve essere scaricato, spostato su una fresatrice, riavvitato, indicato, lavorato, quindi riportato indietro e ristabilito per la passata di finitura. Nella maggior parte dei negozi di panini, quella deviazione consuma un intero turno.
Uno strumento guidato, che il settore chiama anche strumento live, elimina la deviazione. Si tratta di un supporto motorizzato che accetta utensili da taglio rotanti e li aziona dalla torretta o dal portautensili, quindi fresatura, foratura, maschiatura e scanalatura avvengono sulla stessa macchina che gira il rullo, nella stessa configurazione, senza perdere il dato. La risposta è breve: se il vostro lavoro su rulli include regolarmente sedi per chiavetta, parti piane, fori per l'olio, modelli di superfici frontali o scanalature per rullatura, una stazione motorizzata normalmente ripaga il suo costo in poche dozzine di lavori. La risposta lunga riguarda la coppia, l'adattamento dell'interfaccia e il dimensionamento della stazione in base alla caratteristica piuttosto che alla brochure.
Un supporto statico blocca un inserto o una punta e lo tiene fermo. Ogni movimento di taglio proviene dal mandrino del pezzo, quindi la macchina può generare solo superfici di rivoluzione: diametri, spallamenti, facce, smussi e raggi. Per un tornio a rulli questo rimane il fulcro del lavoro e l'utensileria motorizzata non cambia nulla al riguardo.
Un utensile motorizzato aggiunge un movimento rotatorio indipendente all'utensile. All'interno del supporto, un treno di ingranaggi - o sui modelli di fascia superiore un set conico o planetario - fa girare una pinza o un albero con un rapporto fisso rispetto a un albero motore nella torretta. Quella singola aggiunta cambia ciò che la macchina può fare:
Quest’ultimo punto guida l’economia. Ogni volta che un rotolo esce dal tornio e ritorna, qualcuno deve riavvitarlo, segnalare nuovamente la fuoriuscita e ritoccare gli utensili. Su un rotolo da cinque tonnellate, il tempo viene misurato in ore.
L'interfaccia decide cosa puoi effettivamente acquistare. Le sedi VDI 30 e VDI 40 dominano i torni di medie dimensioni; I BMT 45, 55 e 65 sono comuni sulle macchine più pesanti e trasportano una coppia maggiore perché l'accoppiamento di trasmissione è più grande. Capto C5 e C6 e HSK-T compaiono laddove i cambi utensile ripetibili contano più della coppia di picco. Prima di specificare un portautensili, confermare tre numeri: dimensione della sede, rapporto di trasmissione della stazione e velocità massima del mandrino consentita dalla macchina con gli utensili motorizzati innestati. Su molti torni tale limite è ben al di sotto della velocità di rotazione.
Gli strumenti guidati non sono la risposta a tutte le funzionalità. La tabella seguente è il modo più rapido per decidere stazione per stazione.
| Operazione | Supporto statico | Strumento guidato | Nota pratica |
|---|---|---|---|
| Tornitura esterna, sfacciatura, smussatura | Sì | Non richiesto | La rotazione del mandrino genera la superficie |
| Sede per chiavetta in un giornale a rulli | No | Sì | Taglierina rotativa più asse C bloccato |
| Faccia piatta o a forma di chiave su un diario | No | Sì | Supporto radiale; Asse Y solo se sfalsato rispetto al centro |
| Cerchio di bulloni o fori maschiati sulla faccia finale | No | Sì | Supporto assiale, indicizzazione dell'asse C, maschiatura rigida |
| Fori radiali di olio o raffreddamento | No | Sì | Il refrigerante interno all'utensile fa la differenza |
| Passare scanalature e nervature sui rulli della barra | No | Sì | Scantonatrice dedicata a volume |
Leggilo come un filtro piuttosto che come una regola. Se una caratteristica cresce grazie alla rotazione del rullo, un supporto statico è più economico, più rigido e più facile da manutenere. In caso contrario, una stazione motorizzata è l'unico modo per mantenere il rotolo sulla macchina.
La coppia sull'utensile decide se una stazione è utilizzabile e non corrisponde alla potenza nominale del motore sulla scheda tecnica. Una stazione VDI 30 eroga tipicamente da 15 a 30 Nm sulla pinza; una stazione BMT 55 o 65 con riduzione 2:1 può erogare da 60 a 120 Nm, a seconda del costruttore. La coppia utilizzabile diminuisce all'aumentare della velocità perché il rapporto è fisso, quindi una stazione che taglia comodamente a 1.500 giri al minuto può bloccarsi a 5.000 giri al minuto nello stesso materiale.
I materiali in rotolo rendono questo cemento. Un morbido diario in acciaio 45# si lavora facilmente; un guscio da 60 HRC temprato a induzione no. Le superfici dei rulli temprate vengono solitamente tornite con inserti in ceramica o CBN oppure rettificate anziché fresate, quindi controlla se l'elemento che intendi fresare si trova nella zona temprata o solo nella zona più morbida del perno e della faccia finale.
Le punte e le frese di piccolo diametro con lavorazioni profonde necessitano di refrigerante interno all'utensile, solitamente da 20 a 40 bar, erogato attraverso il portautensile anziché spruzzato sul taglio. L'evacuazione del truciolo è l'altra metà: un portautensili radiale che lavora vicino alla lunetta ha un gioco limitato, mentre un portautensili a lungo sbraccio che risolve il problema della portata spesso reintroduce le vibrazioni alla stessa velocità.
Due controlli di accettazione prima che un portautensili entri in produzione: eccentricità totale indicata a 50 mm dalla faccia del portautensili, idealmente 0,01 mm o migliore, e bilanciamento a G2.5 alla massima velocità dell'utensile motorizzato. Entrambi sono poco costosi da verificare e costosi da scoprire in seguito.
Il modo più chiaro per giustificare una stazione guidata è valutare l’alternativa. La tabella seguente utilizza un rullo di lavoro di medie dimensioni con una sede per chiavetta e quattro fori maschiati sulle estremità, confrontando una stazione live su tornio con i due percorsi su cui ricorre la maggior parte dei negozi.
Tempo di installazione per rotolo, minuti
Utensile motorizzato al tornio - 12 min
Impaginazione e molatura manuale - 95 min
Secondo percorso in macchina - 165 min
Il divario non riguarda solo il lavoro. Il routing fuori tornio aggiunge rischi di movimentazione, perché imbracature, carrelli elevatori e ri-serraggi sono i punti in cui i perni dei rulli raccolgono ammaccature e dove si perde la concentricità. C'è anche un costo di programmazione: una fresatrice abbastanza grande per un rotolo da cinque tonnellate è solitamente occupata, quindi il rotolo attende in coda prima di aspettare un operatore.
Gli errori di specifica più comuni tendono a ripetersi:
La scelta del supporto segue la macchina e non viceversa. Un tornio a rulli con basamento rigido, contropunta pesante e asse C bloccato è ciò che rende produttiva una stazione live; lo stesso supporto su un tornio leggero vibra molto prima di raggiungere la coppia nominale. Quando si specifica una macchina, elencare le caratteristiche che devono essere tagliate in una configurazione, quindi tornare al numero di stazioni live, al loro orientamento e alla loro coppia.
 Tornio a rulli CNC serie CK84 per tornitura di rulli pesanti I torni per rulli CK84 per impieghi gravosi con controllo Siemens 828D, guide rigide e mandrino da 90 kW sono adatti alla lavorazione con impostazione singola di rulli di grandi dimensioni prima dell'intaglio dedicato. Visualizza il prodotto →
Per i modelli di passate, nervature e scanalature a mezzaluna su barre e rulli profilati, le macchine scantonatrici e fresatrici dedicate rimangono più produttive una volta che il volume le giustifica, perché indicizzano il rullo e la taglierina insieme invece di fare affidamento su un'unica stazione a torretta.
Un supporto condotto è un gruppo a ingranaggi che gira a migliaia di giri al minuto in un ambiente sporco. La sua vita dipende da tre abitudini: mantenere il giunto di trasmissione pulito e leggermente ingrassato, controllare la centratura dopo ogni impatto e sostituire pinze e guarnizioni prima che l'usura si manifesti nella finitura superficiale. Una stazione che inizia a produrre conicità o vibrazioni segnala solitamente una pinza usurata o un accoppiamento di trasmissione scheggiato, non un guasto della macchina.
 Pezzi di ricambio per fresatrici CNC per scanalature a mezzaluna Frese in metallo duro e PCD, portafrese, blocchi di supporto e attrezzature in bronzo contribuiscono a mantenere precise le fresatrici CNC per scanalature a mezzaluna e a ridurre i tempi di fermo dovuti all'usura. Visualizza il prodotto →
Vale la pena verificare la disponibilità dei ricambi prima dell'acquisto anziché dopo. Pinze, manopole di fissaggio, chiavi di azionamento e set di ingranaggi sono le parti che si guastano per prime e un supporto che non può essere riparato localmente diventa un rottame anziché uno strumento. Poiché il sistema di azionamento determina la precisione del posizionamento tanto quanto la meccanica, vale la pena comprenderlo come il sistema CNC gestisce l'indicizzazione dell'asse C prima di impegnarsi in una specifica.
Gli strumenti guidati sono un mestiere semplice. Costano più di un supporto statico, necessitano di refrigerante e della coppia che la macchina deve fornire e guadagnano tale investimento solo quando una caratteristica non può essere tornita. In un'officina di rulli queste caratteristiche sono prevedibili: sedi per chiavetta, parti piatte, fori sulle estremità, passaggi dell'olio radiali e scanalature di passaggio. Conta quanti ne appaiono in un mese tipico, valuta la gestione che fai attualmente per raggiungerli e la decisione di solito viene presa da sola. Laddove gli utensili guidati non sono adatti, gli utensili statici vincono comunque in termini di rigidità, costi e semplicità, e non c’è motivo di forzarli. Per i negozi che acquistano una macchina anziché un supporto, iniziare da attrezzature per la lavorazione dei rulli che corrisponde alle dimensioni dei rotoli effettivamente elaborati, quindi specifica le stazioni in base alle caratteristiche richieste da tali rotoli.

Abbiamo accumulato una ricca esperienza nell'elaborazione e nell'uso di rotoli di tornante e abbiamo condotto analisi approfondite e rice...
Vedi i dettagli
Alla luce dei problemi della trasformazione di rotoli in acciaio ad alta velocità, la macinato a rulli CNC XK8450 è un nuovo tipo di macchina utens...
Vedi i dettagli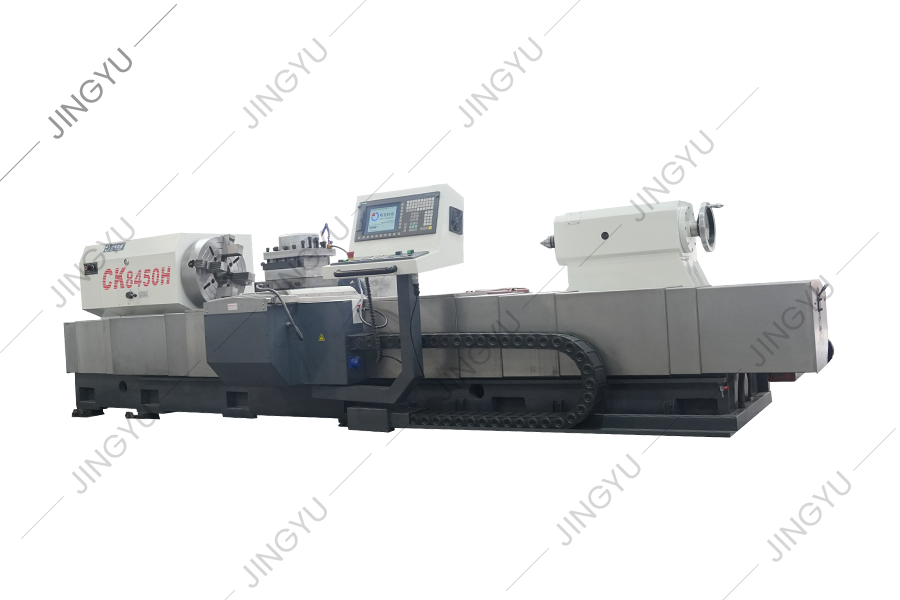
Questa serie di macchine utensili viene utilizzata principalmente per passare ed elaborare i rotoli. Può anche girare il cerchio esterno e il collo...
Vedi i dettagli
Il letto del tornio CK8465H CNC adotta una struttura di guida di rotazione lineare da 2 3 pesanti, cioè due binari di guida rettangolare disposti o...
Vedi i dettagli
Serie CK84 CNC Roll Lathe adotta il sistema CNC Siemens 828D ed è guidato da un servomotore. Durante la progettazione di questa macchina utensile, ...
Vedi i dettagli
La fresatura rinforzata con CNC adotta una scatola del mandrino a pressione intera e la parte della trasmissione del mandrino adotta ingranaggi con...
Vedi i dettagli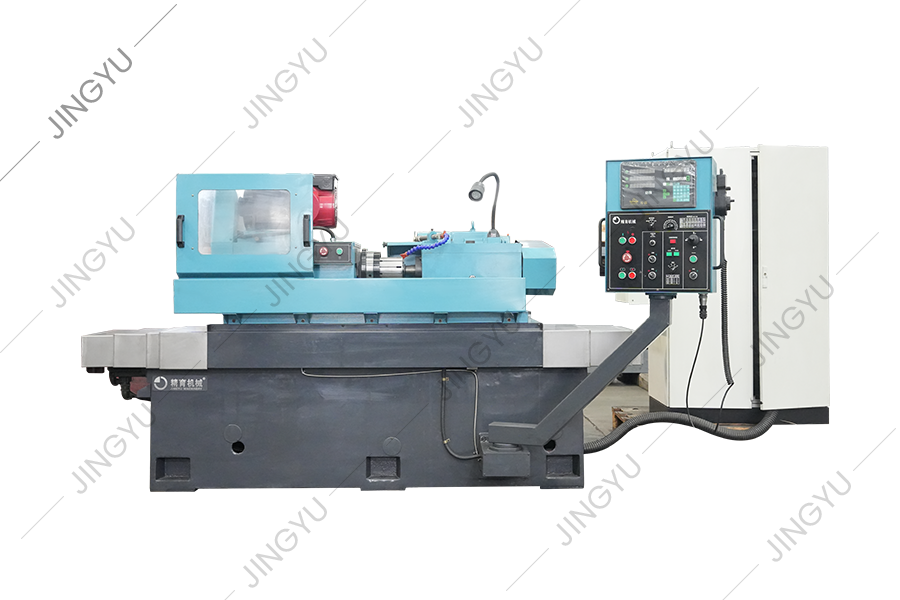
L'anello di rollio che forma la smerigliatrice viene utilizzata principalmente per macinare gli anelli a rulli in carburo di tungsteno per la ...
Vedi i dettagli
MX250 è una macchina per medicazione a ruota a diamante standard, utilizzata per la formazione e la medicazione delle ruote di diamanti per mulino ...
Vedi i dettagli
Questa serie fornisce principalmente parti di industria comune per torni a rulli CNC, come lame CBN, pale PCD, mandrini, viti, ecc.
Vedi i dettagli
Questa serie fornisce principalmente parti di indicazione comune per macchine per macinazione dell'anello TC CNC e macchine per macinazione de...
Vedi i dettagliNo.3, Xinghe Road, Zhaxi Industrial Park, distretto di Chongchuan, Nantong, provincia di Jiangsu, 226003, P.R.China
info@rolllathe.com jenniferigao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Tutti i diritti riservati

