


Cat:CNC Roll Milling Machine
CNC Notching e Marking Machine
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli
Un macchinista carica un rullo di acciaio in un tornio, chiude la protezione e preme l'avvio del ciclo. La torretta si indicizza, l'utensile si stacca e la prima passata taglia un cilindro pulito entro 0,05 mm. Niente di tutto ciò accade per caso. Succede perché qualcuno comprende un piccolo insieme di fondamenti del CNC: assi, sistemi di coordinate, codice G, offset pezzo, compensazione utensile e verifica sicura. Se sei nuovo al CNC o stai valutando l'acquisto di una macchina, queste sono le basi che separano un processo controllato da scarti e arresti anomali.
Questa guida ti fornisce le conoscenze di base nell'ordine in cui le utilizzerai effettivamente. Vedrai come si muove una macchina CNC, cosa le dice di fare il programma, come impostare un lavoro e cosa controllare prima di tagliare il metallo. L'obiettivo non è trasformarti in un programmatore in una sola seduta. Serve per aiutarti a leggere un foglio di installazione, seguire un programma e porre domande migliori quando una macchina o un fornitore è sul tavolo.
Una macchina CNC è una macchina utensile guidata da un computer che esegue un programma memorizzato. Il computer non “sa” come tagliare una parte. Segue solo le coordinate, le velocità di avanzamento e i comandi di commutazione. Il risultato fisico dipende da tre sottosistemi che lavorano insieme:
Quando una macchina perde precisione, raramente la causa è solo il programma. Può trattarsi di una crescita termica nel mandrino, di usura nelle guide, di un portautensile allentato o di un offset pezzo impostato da una superficie sporca. Conoscere il CNC di base significa sapere quale strato controllare per primo.
Se lavorate con la lavorazione a rulli, la famiglia di macchine conta tanto quanto il controllo. A Produttore di torni a rulli CNC come Nantong Jingyu Machinery costruisce macchine attorno a questi stessi principi, ma con letti per carichi pesanti e caratteristiche specifiche del rullo.
Ogni movimento del CNC è descritto in un sistema di coordinate. Il più comune è il sistema cartesiano: X, Y e Z per gli assi lineari, più A, B e C per gli assi rotativi. Su un tornio, X solitamente controlla il diametro e Z controlla la lunghezza. Su una fresatrice, X e Y posizionano la tavola e Z controlla la profondità del mandrino.
Due zeri contano nel funzionamento quotidiano. Lo zero macchina è un riferimento fisso impostato dal costruttore. Lo zero lavoro è il punto scelto per la parte, spesso memorizzato in pagine di offset pezzo come G54. Un errore qui sposta ogni taglio. Un controllo di tolleranza comune consiste nel toccare una superficie nota, impostare l'offset e quindi verificare con un comparatore prima di eseguire il programma.
Più assi non significano automaticamente una macchina migliore. Cambiano ciò che la macchina può fare e quanta abilità di installazione è richiesta. Il grafico seguente mostra l'utilizzo tipico in officina in base alla configurazione degli assi.
Le percentuali sono illustrative del lavoro comune in officina, non una regola. Il punto pratico è che una macchina a 3 assi con un operatore esperto e buone attrezzature spesso batte una macchina a 5 assi mal impostata.
Un programma CNC è un elenco di blocchi. Ogni blocco può contenere un movimento dell'utensile, una velocità di avanzamento, un comando del mandrino o una funzione macchina. I codici G preparano la macchina per un tipo di movimento. I codici M attivano o disattivano le funzioni ausiliarie. Non è necessario memorizzare tutti i codici, ma dovresti riconoscere quelli che compaiono in quasi tutti i programmi.
| Codice | Significato | Nota pratica |
|---|---|---|
| G00 | Posizionamento rapido | Si muove alla massima velocità. Non dare mai per scontato che eviterà un morsetto o un dispositivo. |
| G01 | Interpolazione lineare | Taglia in linea retta alla velocità di avanzamento programmata. |
| G02/G03 | Interpolazione circolare (CW/CCW) | Richiede il centro o il raggio dell'arco, oltre alla corretta selezione del piano. |
| G54 | Sistema di coordinate di lavoro | Memorizza lo zero pezzo. Verificare sempre prima dell'inizio del ciclo. |
| G41/G42 | Compensazione taglierina sinistra/destra | Compensa il percorso utensile in base al raggio utensile. La direzione sbagliata equivale a scarto. |
| M03/M05 | Mandrino in senso orario/arresto del mandrino | Confermare la direzione e la velocità prima del primo taglio. |
| M08/M09 | Refrigerante acceso/refrigerante spento | Il refrigerante influisce sull'evacuazione del truciolo e sulla stabilità termica. |
| M30 | Fine del programma e ripristino | Riporta il programma all'inizio per il ciclo successivo. |
La struttura del programma conta tanto quanto i singoli codici. Un ordine di blocco sicuro è: avvio sicuro, cambio utensile, avvio del mandrino, avvicinamento, taglio, ritrazione, disattivazione del refrigerante, arresto del mandrino e ritorno. Molti arresti anomali derivano da un movimento rapido scritto prima che l'offset del lavoro fosse confermato.
Un lavoro CNC affidabile segue una sequenza. Saltare i passaggi è il modo in cui una macchina taglia l'aria, taglia l'attrezzatura o taglia una parte costosa nel posto sbagliato. Il flusso di base è:
Per la lavorazione dei rulli, la sequenza di impostazione spesso include controlli aggiuntivi. Un rullo pesante può pesare diverse tonnellate, quindi la forza di bloccaggio, l'allineamento centrale e la posizione della lunetta fissa influiscono direttamente sulla rotondità e sulla conicità. Una macchina con un basamento rigido e un sistema di controllo stabile riduce il numero di correzioni di offset necessarie tra le parti.
Quando valuti una macchina, chiedi in che modo il controllo gestisce lo spostamento dell'offset pezzo, la gestione della durata dell'utensile e il riavvio del programma. Queste funzionalità influiscono sulla rapidità con cui un operatore può riprendersi da uno strumento rotto o da un'interruzione di corrente.
Operazioni diverse utilizzano le stesse basi del CNC ma le applicano in modi diversi. L'albero sottostante raggruppa le operazioni principali che vedrai in un'officina meccanica generale e in un lavoro specifico per i cilindri.
Intorno ad ogni operazione è costruita una famiglia di macchine. Per la tornitura di rulli, un tornio CNC dedicato è progettato per gestire lavori cilindrici con elevata asportazione di materiale e controllo coerente del diametro.
 Tornio a rulli CNC serie CK84 con controllo Siemens 828D Dai un'occhiata a questo tornio CNC per la tornitura di rulli cilindrici con elevata asportazione di materiale, disponibile come CK84100 e CK84125 con controllo Siemens 828D. Visualizza il prodotto →
Per la finitura, una smerigliatrice a rulli CNC si concentra sulla finitura superficiale, sulla rotondità e sulla stabilità dimensionale.
Per lavori di profilatura come scanalature o marcature, una macchina scantonatrice a rulli CNC aggiunge un movimento controllato di fresatura o scantonatura.
Il prezzo è il numero più semplice da confrontare e il meno utile di per sé. Una macchina CNC è un asset produttivo. Il costo di una scelta sbagliata si manifesta successivamente sotto forma di parti scartate, lunghi tempi di configurazione o costosi tempi di fermo macchina. Quando recensisci una macchina, controlla questi punti:
Per le officine a rulli, il cuore di un tornio a rulli CNC spesso dipende dal modo in cui la macchina mantiene l'allineamento sotto carichi pesanti. Puoi leggere di più a riguardo in il nucleo di un tornio a rulli CNC . La stessa logica si applica alla rettifica e alla fresatura: la piattaforma meccanica determina il soffitto e il sistema di controllo determina la facilità con cui un operatore può raggiungerlo.
Le macchine CNC sono sicure quando l'operatore segue la disciplina di installazione. Sono pericolosi quando qualcuno tratta la guardia come un inconveniente. Le regole di base sono semplici:
La manutenzione segue lo stesso principio. I controlli giornalieri includono la lubrificazione delle vie, la pressione dell'aria e il livello del liquido di raffreddamento. I controlli settimanali includono l'accumulo di trucioli, le condizioni del filtro e la pulizia del portautensile. I controlli mensili includono il gioco, il livello e i collegamenti elettrici. Una macchina sottoposta a manutenzione programmata ha molte meno probabilità di guastarsi durante un lavoro critico.
Le basi del CNC non sono un mistero. Sono un insieme di relazioni: le coordinate dicono alla macchina dove andare, il codice G le dice come muoversi, gli offset le dicono dove si trova la parte e la disciplina di impostazione mantiene l'utensile lontano da tutto ciò che non dovrebbe essere tagliato. Se comprendi queste relazioni, puoi leggere un programma, impostare un lavoro e valutare una macchina con sicurezza. Sia che stiate girando un piccolo albero o lavorando un rullo di molte tonnellate, si applicano gli stessi principi fondamentali. Inizia con il sistema di coordinate, impara i codici che vedi ogni giorno e non saltare mai la fase di verifica prima dell'inizio del ciclo.
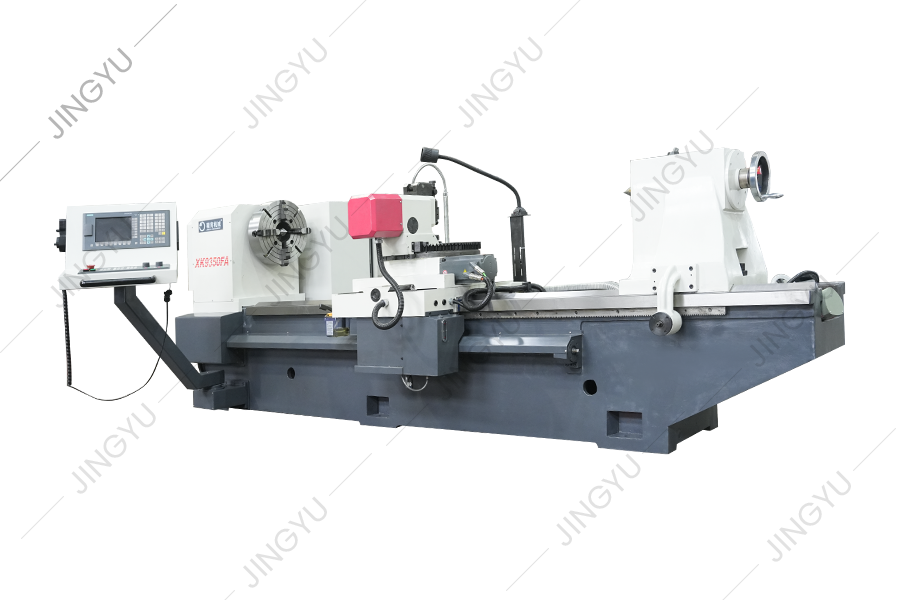
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli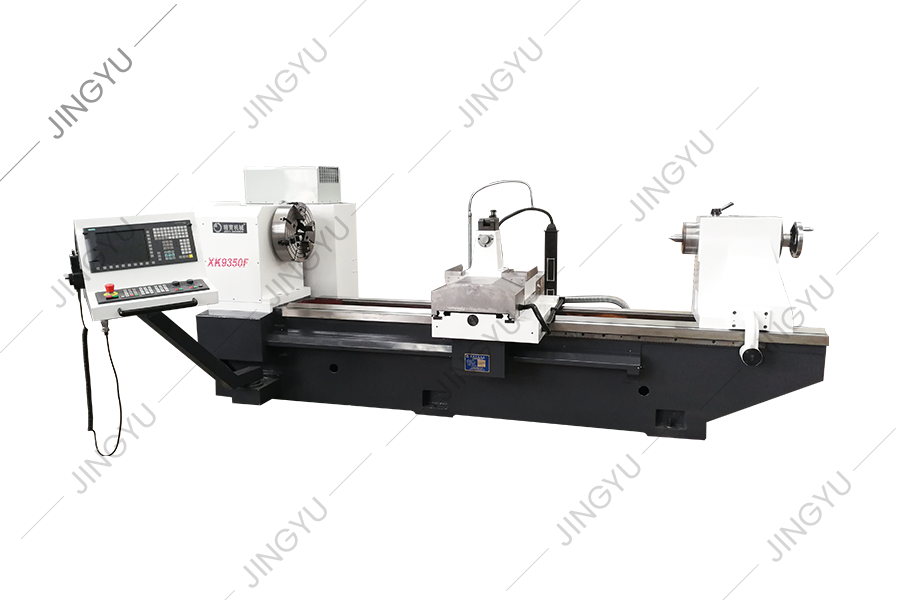
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli
Abbiamo accumulato una ricca esperienza nell'elaborazione e nell'uso di rotoli di tornante e abbiamo condotto analisi approfondite e rice...
Vedi i dettagli
Alla luce dei problemi della trasformazione di rotoli in acciaio ad alta velocità, la macinato a rulli CNC XK8450 è un nuovo tipo di macchina utens...
Vedi i dettagli
In considerazione dei problemi della trasformazione del rotolo in acciaio ad alta velocità, la macchina per la macinazione a rulli CNC XK8450 è un ...
Vedi i dettagli
Al momento, l'incisione del rotolo di pattern in patria e all'estero adotta generalmente il metodo di elettrolisi, la normale fresatura o...
Vedi i dettagli
Questa macchina utensile è un nuovo tipo di macchina utensile per scanalature a rotolo CNC sviluppato in base alle serie di macelling a rulli CNC d...
Vedi i dettagli
Questa macchina utensile è un nuovo tipo di macchina utensile per scanalature a rotolo CNC sviluppato in base alla serie di macelling a rulli CNC d...
Vedi i dettagli
MX250 è una macchina per medicazione a ruota a diamante standard, utilizzata per la formazione e la medicazione delle ruote di diamanti per mulino ...
Vedi i dettagli
Questa serie è principalmente per le fresature CNC Crescent Groove per fornire parti di indossare il comune, come portafogli, taglierine, blocchi d...
Vedi i dettagliNo.3, Xinghe Road, Zhaxi Industrial Park, distretto di Chongchuan, Nantong, provincia di Jiangsu, 226003, P.R.China
info@rolllathe.com jenniferigao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Tutti i diritti riservati

