


Cat:CNC Roll Milling Machine
Macchina per tasso di rotolo CNC
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli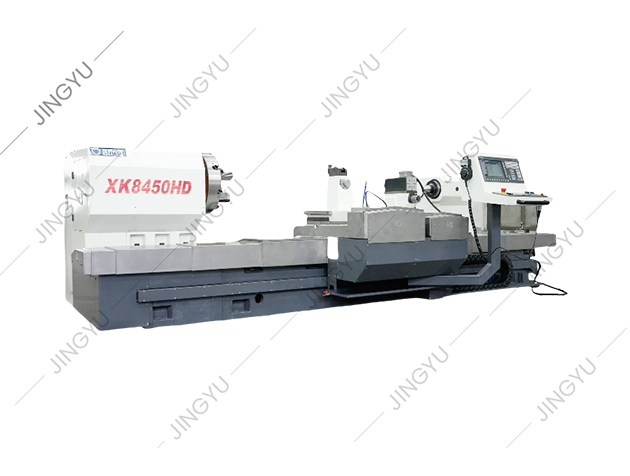
Entrando in qualsiasi officina meccanica, il tornio è il cavallo di battaglia che trasforma le barre grezze in alberi, boccole e componenti di dimensioni precise. Tuttavia, il divario tra un taglio netto e un pezzo scartato raramente riguarda la potenza pura. Si tratta di metodo. Il funzionamento sicuro e accurato di un tornio si riduce a una sequenza ripetibile: ispezionare la macchina, montare saldamente il pezzo, posizionare l'utensile al centro, selezionare una velocità e un avanzamento realistici, quindi eseguire un primo taglio controllato. Un nuovo operatore dovrebbe conoscere anche l’oscillazione del tornio e la distanza tra le punte; tentare di lavorare oltre questi limiti provoca vibrazioni e guasti all'utensile. Padroneggiare la sequenza di base e ogni operazione che segue (sfacciatura, tornitura, scanalatura e troncatura) diventa una questione di misurazione attenta e piccole regolazioni.
Prima di toccare i controlli, controlla il tornio. Verificare che le ganasce del mandrino siano pulite e prive di scheggiature, che il supporto dell'utensile sia ben stretto e che le guide presentino un leggero strato d'olio. Assicurarsi che la chiave del mandrino sia rimossa dal mandrino prima di avviare il mandrino. Questa semplice abitudine previene l'incidente più comune del tornio: una chiave del mandrino lanciata dal gruppo rotante. Verificare inoltre che l'utensile da taglio sia affilato e correttamente affilato per il materiale. Controllare il livello del liquido refrigerante se la macchina utilizza liquido refrigerante e verificare che la vasca dei trucioli non trabocchi. Quindi liberare l'area attorno alla macchina. Stracci sciolti, attrezzi e materiale grezzo devono stare sul banco di lavoro, non sul banco del tornio.
La sicurezza su un tornio non è una lista di slogan; è un insieme di limiti fisici. Indossare sempre occhiali di sicurezza. Non indossare guanti, maniche larghe o gioielli quando il mandrino è in funzione. Non toccare mai un pezzo in rotazione per rimuovere i trucioli; fermare il mandrino e utilizzare una spazzola. Tenere le mani lontane dal mandrino e dalla zona di taglio. Se un pezzo inizia a vibrare o a vibrare, arrestare la macchina e correggere il problema anziché spingerlo. Non lasciare mai la macchina in funzione senza sorveglianza. Se è necessario controllare la finitura superficiale o ispezionare l'utensile, arrestare prima il mandrino. Per gli operatori che passano dai torni manuali a quelli CNC esistono ulteriori rischi, come movimenti rapidi programmati e cambi utensile automatici. Guida pratica su migliorare la sicurezza operativa sui torni a rulli CNC tratta queste situazioni in modo più dettagliato.
Per la maggior parte dei lavori, un mandrino autocentrante a tre griffe è il modo più veloce per trattenere il materiale rotondo. Assicurarsi che il pezzo sia posizionato completamente e che le ganasce facciano presa su una superficie circolare, non sugli angoli. Lasciare fuoriuscire solo il materiale sufficiente per l'operazione; una sporgenza eccessiva provoca deflessione e vibrazioni. Per alberi lunghi, utilizzare una contropunta centrale o una lunetta fissa per sostenere l'estremità. Per pezzi grezzi quadrati o irregolari, passare a un mandrino indipendente a quattro griffe e indicare la parte vera. Ciò aggiunge tempo di installazione, ma è il modo giusto per trattenere materiale non rotondo. Nelle applicazioni con laminati pesanti, i pezzi sono spesso troppo grandi per un mandrino standard, ecco perché a Tornio a rulli CNC utilizza mandrini e piastre frontali rinforzati progettati per un'elevata concentricità sotto carichi pesanti.
 Fabbrica di tornio a rulli all'ingrosso, fornitori Macchinari Nantong Jingyu Co., Ltd. è una fabbrica di torni a rulli in Cina e fornitori di torni a rulli CNC, che produce tornio a rulli all'ingrosso in vendita Visualizza il prodotto →
L'utensile da taglio deve essere impostato con la punta esattamente sulla linea centrale del mandrino. Uno strumento impostato troppo in alto si strofinerà e si usurerà; un utensile impostato su un livello troppo basso può causare vibrazioni o scavare. Per la maggior parte delle operazioni di tornitura, l'utensile dovrebbe avvicinarsi al pezzo da lavorare con un angolo del tagliente laterale di circa 90 gradi, con spazio anteriore sufficiente per evitare sfregamenti. Stringere saldamente il portautensile ed eseguire un taglio di prova prima di impegnarsi nella passata di lavorazione completa.
Tre parametri di taglio interagiscono per determinare il risultato: velocità del mandrino, velocità di avanzamento e profondità di taglio. Nella tornitura manuale, la velocità del mandrino è spesso espressa come velocità di taglio in metri di superficie al minuto. Velocità e avanzamenti più elevati rimuovono il metallo più velocemente, ma aumentano anche il calore e l'usura dell'utensile. Per impostare la velocità del mandrino, utilizzare la formula RPM = (velocità di taglio × 1000) / (π × diametro del pezzo). Per una barra di acciaio dolce da 50 mm a 30 m/min, si tratta di circa 190 giri/min. Un punto di partenza sicuro per l'acciaio dolce con utensili in acciaio rapido è una velocità di taglio di 25–35 metri al minuto, un avanzamento di 0,1–0,3 millimetri per giro e una profondità compresa tra 0,5 e 2,5 millimetri. La tabella seguente fornisce valori iniziali conservativi; regolare in base alle effettive condizioni del pezzo e dell'utensile.
| Operazione | Velocità di taglio (m/min) | Avanzamento (mm/giro) | Profondità di taglio (mm) |
|---|---|---|---|
| Sgrossatura | 25 | 0,20–0,40 | 1,5–2,5 |
| Finitura | 30–40 | 0,05–0,15 | 0,20–0,50 |
Per gli utensili in metallo duro, le velocità di taglio possono essere da due a tre volte superiori. Il punto importante è iniziare in modo conservativo, ascoltare il suono del taglio e aumentare i parametri solo quando la macchina e l'utensile sono stabili.
Di fronte produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
La tornitura diritta riduce il diametro del pezzo su una lunghezza. Utilizzare uno strumento di tornitura destrorso e avanzarlo dall'estremità della contropunta verso la paletta, a meno che non si stia tagliando fino a una spalla. Prendere la profondità di taglio dal diametro e controllare il diametro con un calibro o un micrometro dopo ogni passaggio per evitare parti sottodimensionate o sovradimensionate. Il fluido da taglio deve essere applicato in modo uniforme sul tagliente per eliminare il calore e migliorare la finitura superficiale.
Per le scanalature, impostare l'utensile alla larghezza richiesta e inserirlo direttamente in profondità. Per una spalla, lavorare prima il diametro maggiore, poi quello minore e squadrare l'angolo con un piccolo utensile. La troncatura utilizza una lama stretta alimentata radialmente a bassa velocità con abbondante fluido da taglio. In ogni caso, ridurre la velocità del mandrino durante il taglio di superfici interrotte o scanalature profonde per evitare vibrazioni.
La svolta precisa non è un'ipotesi. Dopo un taglio di prova, fermare il mandrino e misurare il diametro con un micrometro o un calibro per esterni. Confronta la misurazione con il target, quindi utilizza il collare micrometrico a scorrimento incrociato per aggiungere o ridurre la profondità. Quando ti avvicini alla dimensione finale, fai un passaggio molto leggero e misura di nuovo. Se la parte è più grande a un'estremità rispetto all'altra, la contropunta è disallineata; regolare l'offset della contropunta ed eseguire un altro taglio. Ricordare che una parte appena tagliata può espandersi a causa del calore del taglio; se è necessaria una tolleranza ristretta, lasciare raffreddare la parte a temperatura ambiente prima della misurazione finale. Sui torni CNC si applicano gli stessi principi, ma la macchina utilizza offset utensile programmati per apportare automaticamente correzioni dimensionali.
Su un tornio manuale ogni decisione avviene in tempo reale: l'operatore imposta la velocità, muove il carrello e legge il quadrante. Un tornio CNC trasferisce gran parte di questa responsabilità nel programma. L'operatore monta comunque il pezzo, imposta gli offset dell'utensile ed esegue l'ispezione del primo pezzo, ma la macchina controlla in modo coerente il percorso di taglio, l'avanzamento e la velocità del mandrino. Ciò è particolarmente utile per profili complessi e lotti ripetitivi. Per le officine che trasformano rotoli grandi o pesanti, un tornio CNC ad alta precisione può lavorare contorni che richiederebbero diverse operazioni manuali e strumenti di formatura dedicati. Il CNC consente anche la tastatura durante il processo e la compensazione automatica dell'utensile, ma tali funzionalità dipendono dalla precisione della configurazione iniziale. Tuttavia, la comprensione da parte dell’operatore dei fondamenti del taglio rimane essenziale; un programma CNC non può correggere un inserto smussato, un pezzo non fissato o un offset errato.
Usare un tornio non è una singola abilità ma una catena di piccole decisioni. Inizia con una macchina pulita e uno strumento affilato, tieni saldamente il pezzo in lavorazione, scegli velocità ragionevoli e misura ad ogni passaggio. Che si utilizzi una macchina manuale o un modello CNC, questi fondamenti determinano se si producono pezzi buoni o scarti. Per gli operatori e gli impiantisti che desiderano confrontare le opzioni delle macchine, le informazioni sul prodotto su Nantong Jingyu Machinery fornisce un punto di partenza pratico per valutare torni, smerigliatrici e fresatrici.
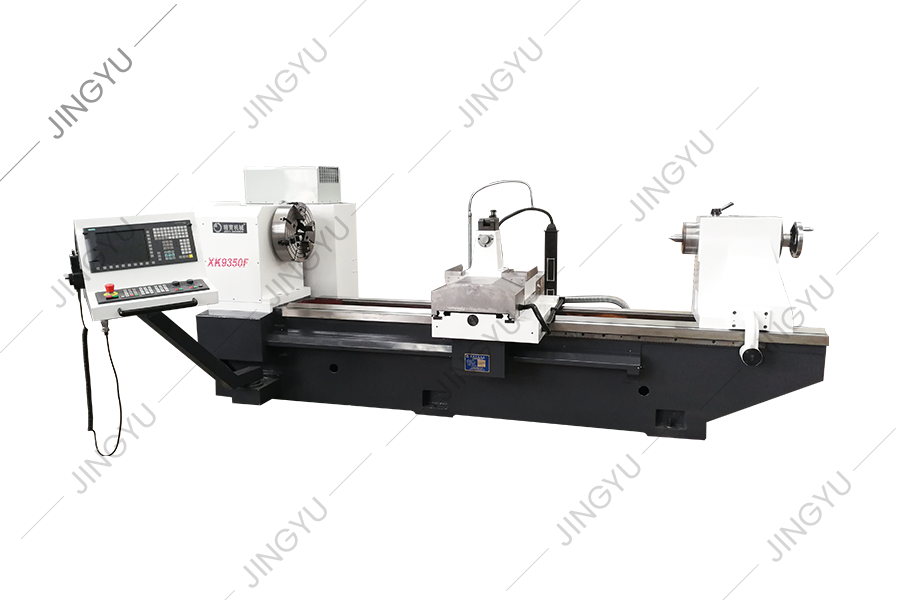
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli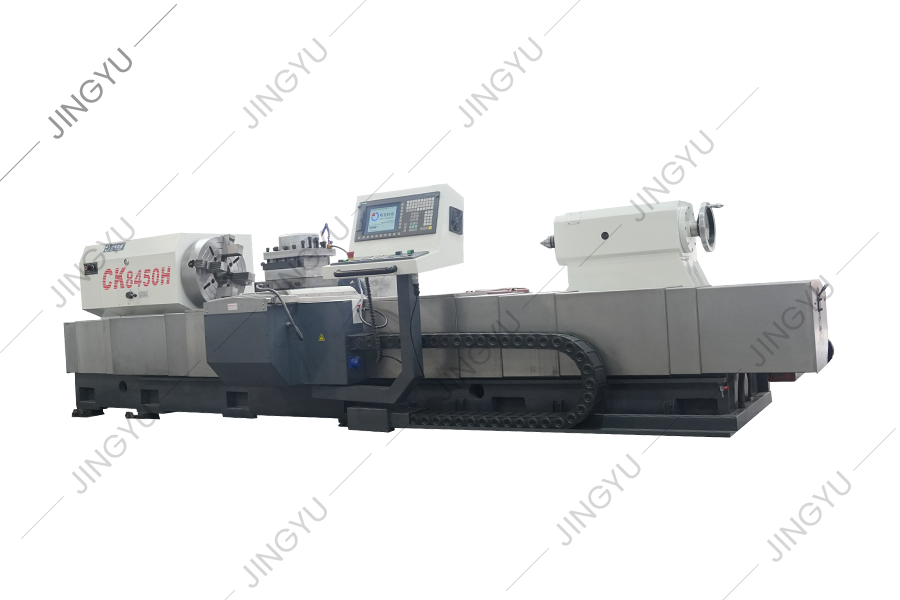
Questa serie di macchine utensili viene utilizzata principalmente per passare ed elaborare i rotoli. Può anche girare il cerchio esterno e il collo...
Vedi i dettagli
Questa serie di macchine utensili viene utilizzata principalmente per passare ed elaborare i rotoli. Può anche girare il cerchio esterno e il collo...
Vedi i dettagli
La fresatura rinforzata con CNC adotta una scatola del mandrino a pressione intera e la parte della trasmissione del mandrino adotta ingranaggi con...
Vedi i dettagli
Tutti e tre gli assi della macchina sono viti a sfera da 50 × P10 a livello P3 e viene utilizzato il processo di assemblaggio della pretesa fissa a...
Vedi i dettagli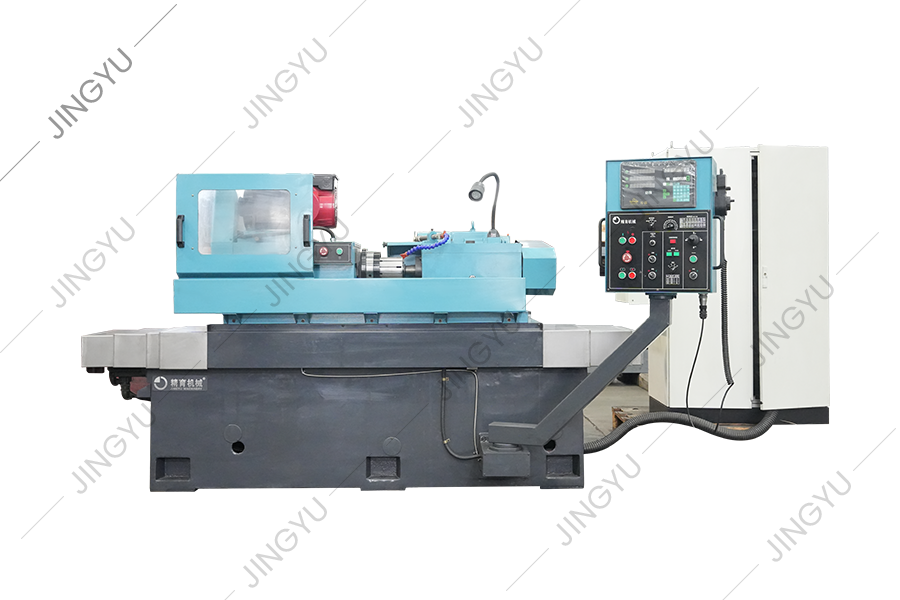
L'anello di rollio che forma la smerigliatrice viene utilizzata principalmente per macinare gli anelli a rulli in carburo di tungsteno per la ...
Vedi i dettagli
Questa macchina utensile è un nuovo tipo di macchina utensile per scanalature a rotolo CNC sviluppato in base alle serie di macelling a rulli CNC d...
Vedi i dettagli
La macchina per l'incisione del rollio CNC è adatta per la lavorazione di vari segni di faccia di fine rollio. Attraverso il software di editi...
Vedi i dettagli
Questa macchina viene utilizzata principalmente per macinare e riparare il taglierina della costola a croce filettata, il che può facilmente ripara...
Vedi i dettagli
Forniamo anche altri pezzi di ricambio, come taglieri di fresatura a scacchi, strumenti di slot roll, pompe dell'olio, motori, sistemi CNC, ec...
Vedi i dettagliNo.3, Xinghe Road, Zhaxi Industrial Park, distretto di Chongchuan, Nantong, provincia di Jiangsu, 226003, P.R.China
info@rolllathe.com jenniferigao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Tutti i diritti riservati

