


Cat:CNC Roll Milling Machine
CNC Notching e Marking Machine
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli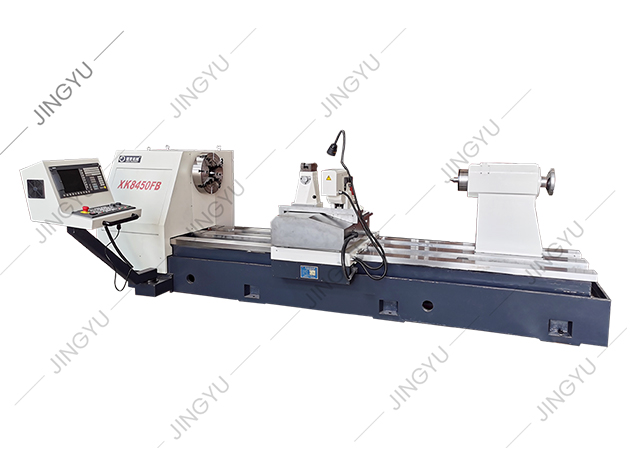
Una tipica officina CNC inizia ogni nuovo lavoro di fresatura con il taglio concorde, presupponendo che sia sempre la scelta migliore. Quindi arriva un lotto di rulli induriti con scaglie di laminazione fragili e gli inserti in metallo duro iniziano a scheggiarsi al primo passaggio. L'esperto macchinista interviene e suggerisce un'entrata di fresatura convenzionale per sfondare la superficie. La verità è che sia il taglio concorde che la fresatura convenzionale sono tecniche essenziali e la scelta corretta dipende dalla rigidità della macchina, dalle condizioni del materiale da lavorare e dalla finitura superficiale richiesta.
Il taglio concorde, chiamato anche fresatura concorde, avviene quando la fresa ruota nella stessa direzione di avanzamento del pezzo. Nell'istante in cui un dente si impegna, prende un truciolo a tutto spessore e il truciolo si assottiglia verso lo zero quando il dente lascia il materiale. La fresatura convenzionale, o fresatura discorde, ruota contro l'avanzamento. Il dente inizia senza uno spessore del truciolo non tagliato, sfrega lungo la superficie e si sviluppa gradualmente fino al massimo truciolo alla fine dell'impegno.
Questa singola differenza nella geometria del truciolo influisce sulle forze di taglio, sul calore, sull'usura dell'utensile e sulle vibrazioni. Nella fresatura concorde, la forza spinge la fresa verso il basso nel pezzo e nella tavola, contribuendo a stabilizzare le parti sottili. Nella fresatura convenzionale, la forza di taglio solleva il pezzo e spinge via la fresa, ma l'ingresso graduale è tollerante quando la superficie è dura o la macchina ha viti allentate.
Su una macchina CNC rigida con viti a ricircolo di sfere precaricate e fissaggio sicuro, la fresatura concorde è la scelta predefinita per la maggior parte delle operazioni. I vantaggi pratici sono misurabili:
Per l'alluminio, l'acciaio a basso tenore di carbonio, l'ottone e la maggior parte delle materie plastiche, questi vantaggi si manifestano immediatamente in termini di tempo di ciclo e costo degli utensili. La fresatura concorde funziona bene anche nei lavori a tasca con pavimenti sottili perché la forza verso il basso aiuta a trattenere il materiale.
La fresatura convenzionale non è obsoleta. Ci sono tre situazioni in cui supera il taglio in salita:
Il costo della fresatura convenzionale è rappresentato da un maggiore attrito, da una temperatura dell’utensile più elevata e da una finitura più ruvida. Nella scanalatura profonda, i trucioli rimangono nella scanalatura e possono causare l'accumulo del tagliente, rendendo quindi necessario aumentare il refrigerante o la perforazione.
| Fattore | Fresatura concorde (giù) | Fresatura convenzionale (Su) |
|---|---|---|
| Spessore del truciolo | Inizia spesso, finisce sottile | Inizia sottile, finisce spesso |
| Direzione della forza di taglio | Verso il basso, nel tavolo | Verso l'alto, sollevando il pezzo |
| Finitura superficiale | Di solito migliore | Più ruvido, più bava |
| Modalità usura utensile | Anche usura, meno calore | Più sfregamento, bordo più caldo |
| Rischio di vibrazioni | Basso se l'impostazione è rigida | Maggiore durante lo sfregamento iniziale |
| Tolleranza al gioco | Richiede gioco zero | Gestisce alcuni contraccolpi |
| Meglio per | Sgrossatura e finitura CNC | Mulini manuali, che sfondano la scala |
Utilizza le prime quattro righe per comprendere la qualità del processo. Le ultime tre righe aiutano ad abbinare la modalità di taglio alla macchina e alle condizioni del materiale.
Per gli utenti CNC, impostare la fresatura concorde come punto di partenza per la maggior parte dei percorsi utensile, in particolare per le passate di finitura. Verificare che la macchina sia priva di gioco e che il bloccaggio del pezzo possa sopportare le forze verso il basso. Una morsa o un dispositivo robusto che preme il pezzo contro il basamento della macchina darà i migliori risultati.
La rigidità della macchina è fondamentale per la fresatura concorde. Una fresatrice rinforzata con una pesante base in ghisa e viti a doppia chiocciola precaricate fornisce la rigidità necessaria per gestire la fresatura concorde su materiali impegnativi.
 Fresatrice verticale CNC rinforzata per fresatura concorde Questo mulino verticale per carichi pesanti è dotato di una struttura rinforzata in ghisa e viti a ricircolo di sfere precaricate, che forniscono la rigidità necessaria per arrampicarsi sui materiali più impegnativi del mulino mantenendo un'alimentazione regolare e una precisione a lungo termine. Visualizza il prodotto →
Su questa classe di attrezzature, i servoazionamenti eliminano il gioco della vite di comando in modo che l'avanzamento rimanga regolare anche durante il taglio a tutta larghezza. Quando una passata convenzionale è inevitabile, ridurre la velocità del mandrino del 10–15% e rallentare leggermente l'avanzamento per ridurre al minimo lo sfregamento. Anche l'aggiunta di un piccolo smusso o di un attacco può facilitare l'inserimento dell'utensile su una superficie dura.
Comprendere il principio di funzionamento di a fresatrice a rulli CNC completamente automatica ti aiuta ad apprezzare il modo in cui i sistemi di controllo passano da una modalità di taglio all'altra in base al feedback del carico. I controlli moderni possono monitorare il carico del mandrino e la deviazione dell'asse, ma è comunque la geometria di taglio a decidere quale modalità è appropriata.
I rulli utilizzati nei laminatoi per barre, tondini e nastri d'acciaio sono classici esempi di pezzi con scaglie abrasive e scanalature interrotte. La prima passata spesso necessita di una fresatura convenzionale per sfondare la pelle arrotolata senza danneggiare l'inserto. Una volta rimossa la scaglia, la fresatura concorde fornisce la finitura superficiale fine richiesta per il profilo finale.
Una fresatrice a rulli CNC dedicata combina un basamento rigido, guide a basso attrito e azionamenti diretti di servoassi. Questa combinazione consente alla taglierina di mantenere un carico di truciolo costante senza l'effetto di trazione che disturba le macchine normali. Su una fresatrice a rulli CNC completamente automatica, il controller gestisce automaticamente la transizione tra l'ingresso convenzionale e la finitura in salita all'interno dello stesso ciclo.
 Fresatrice automatica a rulli CNC con letto rigido Progettata per la fresatura concorde automatica di scanalature per rulli, questa macchina combina un basamento rigido a quattro binari, guide a basso attrito e azionamenti diretti dei servoassi per mantenere un carico di truciolo costante e ridurre le vibrazioni durante le lavorazioni pesanti. Visualizza il prodotto →
Per i cilindri di grandi dimensioni con profonde scanalature a mezzaluna, una fresatrice per carichi pesanti con mandrino a coppia elevata e ampia spaziatura del letto assorbe le vibrazioni che normalmente favoriscono le vibrazioni nella fresatura concorde. La massa extra mantiene l'inserto a contatto con la superficie di lavoro e impedisce all'utensile di deviare dal profilo della scanalatura.
Scegliere tra il taglio concorde e la fresatura convenzionale non è una questione di stile. Si tratta di una decisione di processo basata sulle condizioni della macchina, sulla superficie del materiale e sulla finitura necessaria. Inizia con la fresatura concorde su apparecchiature CNC rigide per una finitura superficiale pulita e una maggiore durata dell'utensile. Passate alla fresatura convenzionale quando dovete affrontare una scala difficile, una macchina con gioco o un'operazione manuale in cui la sensibilità conta. Abbinando la modalità di taglio alle condizioni reali, otterrai tagli costanti, meno scarti e un budget per gli utensili più lungo.
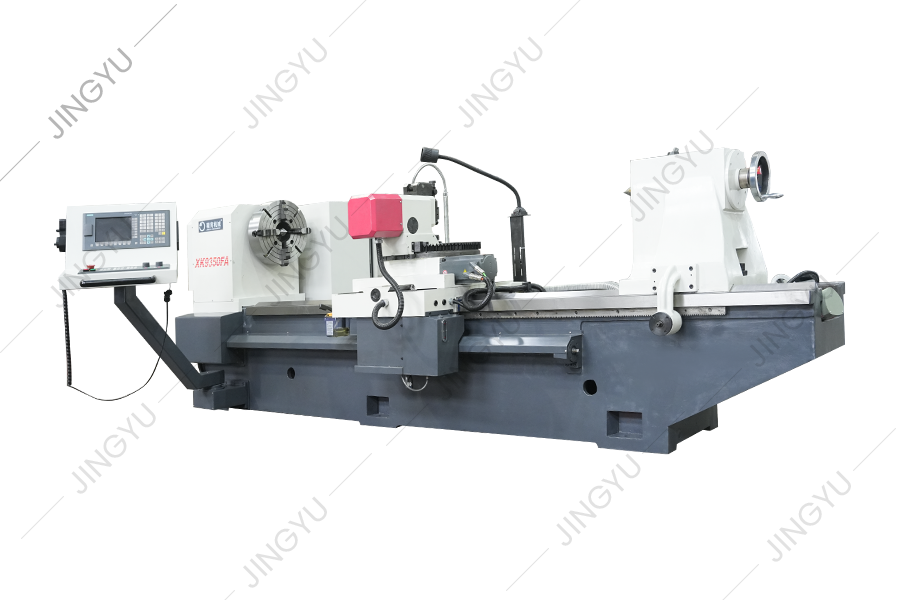
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli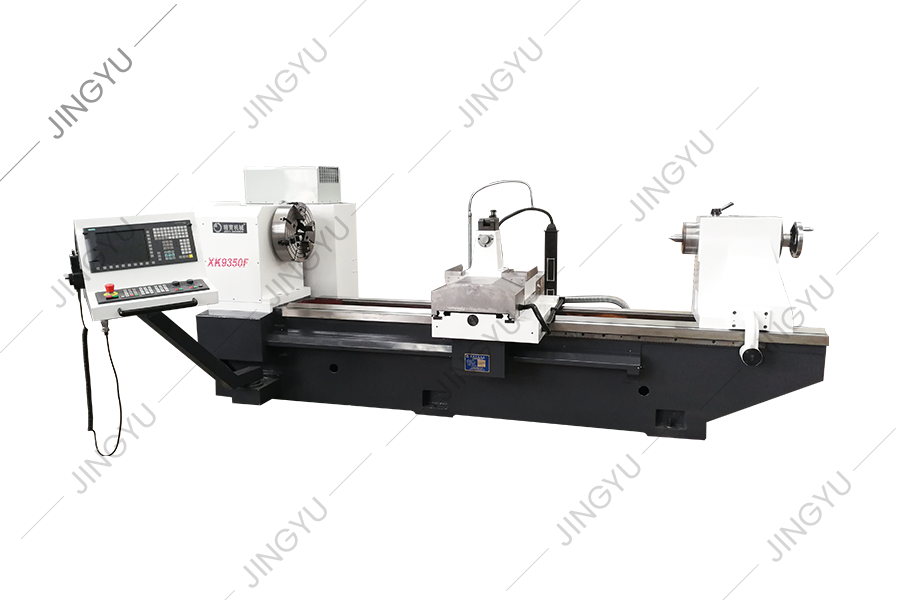
Serie XK9350 CNC Roll Roll Crescent Groove Maching Machine è il prodotto aggiornato del tipo XK500, che è adatto per i rotoli di elaborazione con d...
Vedi i dettagli
Abbiamo accumulato una ricca esperienza nell'elaborazione e nell'uso di rotoli di tornante e abbiamo condotto analisi approfondite e rice...
Vedi i dettagli
Alla luce dei problemi della trasformazione di rotoli in acciaio ad alta velocità, la macinato a rulli CNC XK8450 è un nuovo tipo di macchina utens...
Vedi i dettagli
Serie CK84 CNC Roll Lathe adotta il sistema CNC Siemens 828D ed è guidato da un servomotore. Durante la progettazione di questa macchina utensile, ...
Vedi i dettagli
Il tornio CNC CNC CK450 adotta il sistema di controllo tedesco Siemens. L'aspetto, il sistema operativo e il sistema di protezione della sicur...
Vedi i dettagli
La fresatura rinforzata con CNC adotta una scatola del mandrino a pressione intera e la parte della trasmissione del mandrino adotta ingranaggi con...
Vedi i dettagli
Tutti e tre gli assi della macchina sono viti a sfera da 50 × P10 a livello P3 e viene utilizzato il processo di assemblaggio della pretesa fissa a...
Vedi i dettagli
Questa serie è principalmente per le fresature CNC Crescent Groove per fornire parti di indossare il comune, come portafogli, taglierine, blocchi d...
Vedi i dettagli
Forniamo anche altri pezzi di ricambio, come taglieri di fresatura a scacchi, strumenti di slot roll, pompe dell'olio, motori, sistemi CNC, ec...
Vedi i dettagliNo.3, Xinghe Road, Zhaxi Industrial Park, distretto di Chongchuan, Nantong, provincia di Jiangsu, 226003, P.R.China
info@rolllathe.com jenniferigao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Tutti i diritti riservati

